Nouvelles

Comment réduire la consommation d'énergie dans les systèmes de ventilateurs centrifuges industriels existants

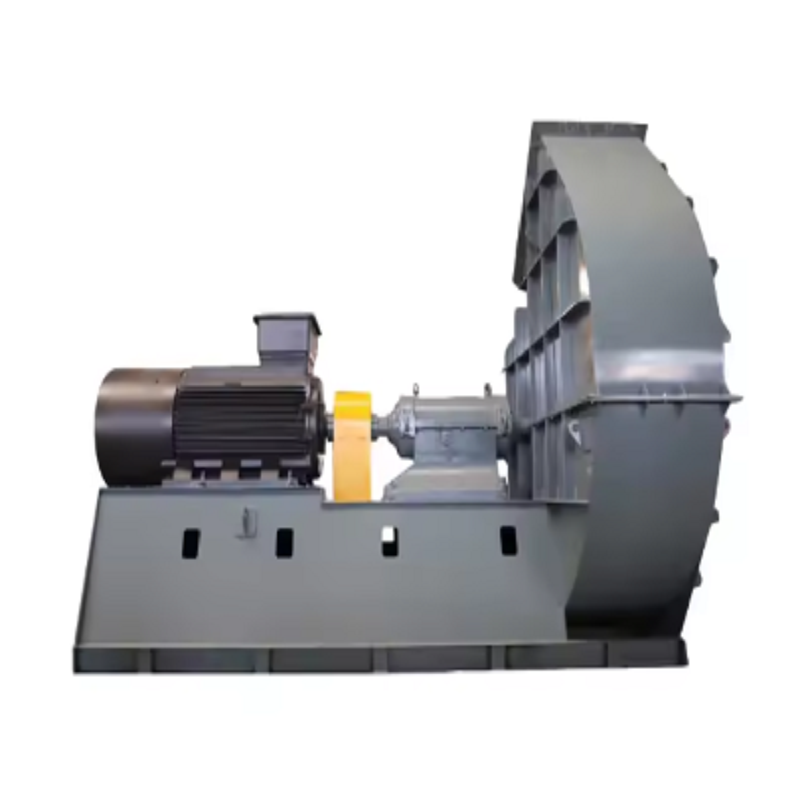
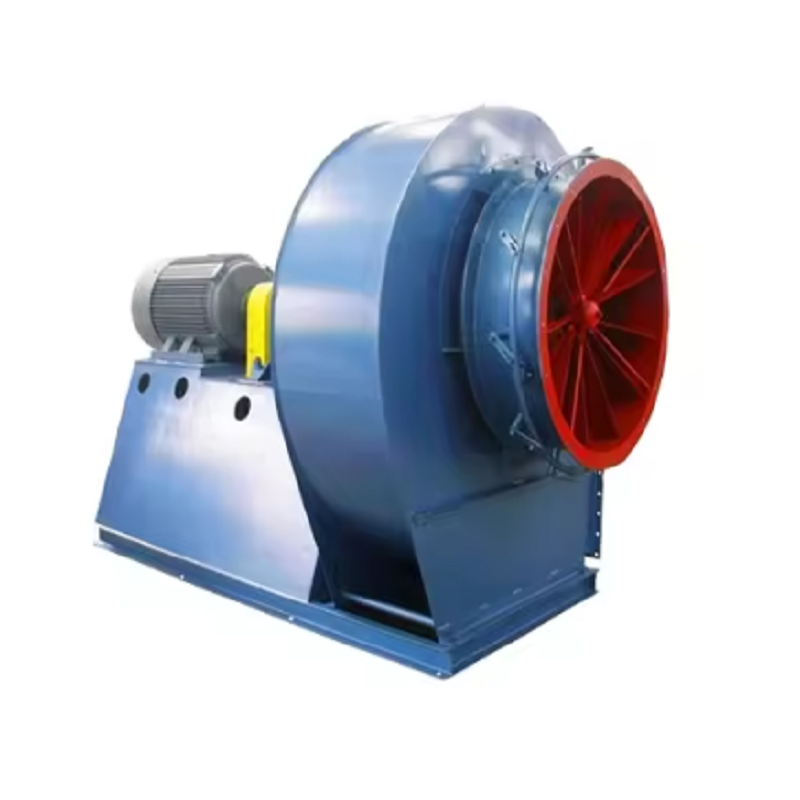
Un ventilateur centrifuge industriel peut consommer une quantité importante d’électricité lorsqu’il fonctionne en continu dans une usine de fabrication. Dans de nombreux systèmes de ventilation et d’échappement plus anciens, le ventilateur lui-même n’est pas nécessairement inefficace ; le problème le plus important est que le ventilateur centrifuge industriel fonctionne souvent à une vitesse, une pression ou un débit d'air plus élevé que ce que le processus nécessite réellement. Avant de remplacer l'équipement, les ingénieurs de l'usine doivent mesurer les conditions de fonctionnement existantes et déterminer où l'énergie excédentaire est utilisée.

Commencez par les données d'exploitation réelles

La première étape dans l’amélioration d’un système de ventilateur centrifuge industriel consiste à établir une base de fonctionnement fiable. Enregistrez le débit d'air, la pression statique, la vitesse du ventilateur, le courant du moteur, la puissance du moteur, la température des roulements, les vibrations et les heures de fonctionnement. La position du registre doit également être enregistrée, car un ventilateur fonctionnant à 100 % avec un registre fortement fermé est souvent une indication claire d'une inadéquation entre la capacité du ventilateur et la demande du système.

Par exemple, une usine peut disposer d'un ventilateur centrifuge industriel initialement sélectionné pour 30 000 m³/h à 2 000 Pa, alors que le processus actuel ne nécessite qu'environ 22 000 m³/h. Si le ventilateur continue de fonctionner à pleine vitesse et que le débit d'air est contrôlé par un registre, le moteur consomme encore une grande partie de sa puissance nominale. La mesure des conditions réelles du système fournit les informations nécessaires avant d’effectuer toute modification.

Vérifiez si le ventilateur est limité

Une opportunité d’économie d’énergie courante pour un ventilateur centrifuge industriel est cachée derrière le registre d’entrée ou de sortie. Un registre réduit le débit d’air en augmentant la résistance du système, mais il ne réduit pas directement la vitesse de rotation du ventilateur. Le moteur continue donc à entraîner la roue à la même vitesse tandis qu'une partie de la pression disponible est dissipée à travers le registre.

Lors d'une inspection, les techniciens doivent enregistrer l'ouverture du registre et la comparer avec le débit d'air de traitement requis. Si un ventilateur centrifuge industriel fonctionne normalement avec le registre ouvert à seulement 50 à 60 %, les ingénieurs doivent déterminer si la vitesse du ventilateur peut être réduite à la place. Dans les applications appropriées, l'installation d'un variateur de fréquence (VFD) peut fournir un bien meilleur contrôle qu'un étranglement mécanique continu.

Utilisez la réduction de la vitesse du ventilateur avec précaution

La réduction de la vitesse du ventilateur peut entraîner une réduction substantielle de la consommation électrique, car la puissance du ventilateur centrifuge change rapidement avec la vitesse. Dans des conditions de système similaires, les lois d'affinité des ventilateurs indiquent que le débit d'air est approximativement proportionnel à la vitesse, la pression varie approximativement avec le carré de la vitesse et la puissance varie approximativement avec le cube de la vitesse.

Pour un ventilateur centrifuge industriel fonctionnant à 50 Hz, réduire la vitesse à 45 Hz représente un rapport de vitesse de 0,90. Le rapport de puissance théorique est d'environ :

P₂ / P₁ ≈ (45 / 50)³ = 0,729

Cela signifie que la puissance théorique du ventilateur peut chuter jusqu'à environ 73 % de la valeur d'origine, bien que les économies réelles dépendent de la courbe du système, du rendement du moteur, des pertes de transmission et du point de fonctionnement. Les ingénieurs doivent donc mesurer le système après ajustement plutôt que de supposer que la valeur théorique sera toujours atteinte.

Nettoyer la turbine avant de changer l'équipement

La contamination de la turbine est une autre source négligée de perte d’énergie dans un ventilateur centrifuge industriel. La poussière, le brouillard d'huile, les fibres ou les particules de processus peuvent s'accumuler sur les pales et altérer le profil aérodynamique. Des dépôts importants peuvent également créer un déséquilibre, augmentant les vibrations et les charges sur les roulements.

Avant de modifier un ventilateur centrifuge industriel, inspectez la turbine à travers la porte d'accès ou après une isolation et un verrouillage appropriés. Vérifiez l'accumulation de poussière, l'érosion, la corrosion, les lames endommagées et les dépôts concentrés sur un côté de la roue. Dans un exemple pratique, un ventilateur d’extraction de poussière présentait des vibrations croissantes et un débit d’air réduit après plusieurs mois de fonctionnement. Le nettoyage de la turbine a rétabli le flux d'air et réduit les vibrations sans changer le moteur ou le boîtier du ventilateur.

Réduisez la résistance inutile du système

Un ventilateur centrifuge industriel ne fonctionne pas indépendamment du système de conduits. Lorsque les filtres sont obstrués, que les conduits accumulent de la matière, que les coudes sont mal disposés ou que les registres sont partiellement fermés, la résistance du système augmente et le ventilateur doit générer plus de pression.

Une inspection utile sur le terrain devrait inclure les filtres, les transitions de conduits, les coudes, les silencieux, les registres, les échangeurs de chaleur, les épurateurs et les ouvertures de décharge. Si un filtre présente une chute de pression significativement plus élevée que son état de propreté, le remplacement ou le nettoyage du filtre peut économiser plus d'énergie que la modification du ventilateur centrifuge industriel lui-même. Ceci est particulièrement important dans les systèmes de dépoussiérage où la résistance du filtre augmente progressivement pendant le fonctionnement normal.

Vérifiez si le ventilateur fonctionne au bon point

Chaque ventilateur centrifuge industriel possède une courbe de performances montrant la relation entre le débit d'air, la pression, la vitesse et l'efficacité. Les conditions de fonctionnement réelles doivent être comparées à la courbe du ventilateur du fabricant chaque fois que des données de fonctionnement fiables sont disponibles.

Supposons qu'un ventilateur centrifuge industriel ait été conçu pour 25 000 m³/h à 1 800 Pa, mais qu'il produise actuellement 19 000 m³/h à 2 300 Pa. La différence peut indiquer une résistance accrue du système, des réglages incorrects des registres, un changement dans les conditions de processus ou un point de fonctionnement éloigné de la meilleure plage d'efficacité du ventilateur. La simple installation d’un moteur plus gros ne résoudrait pas le problème sous-jacent. Le système doit d’abord être analysé pour déterminer pourquoi le point de fonctionnement a changé.

Cas pratique : Réduire la consommation électrique dans un système d’extraction de poussière

Prenons l’exemple d’un ventilateur centrifuge industriel existant utilisé pour l’extraction de poussière dans un atelier de transformation des métaux. Le ventilateur était entraîné par un moteur de 30 kW et fonctionnait environ 6 000 heures par an. Les mesures ont montré que le processus nécessitait environ 18 000 m³/h, tandis que le ventilateur délivrait environ 22 000 m³/h. Le registre de sortie était partiellement fermé pour contrôler le débit d’air excessif.

L'usine a installé un VFD et ajusté la vitesse du ventilateur centrifuge industriel pour qu'elle corresponde au débit d'air requis. Après la mise en service, le débit d'air a été maintenu proche de la valeur de processus requise tandis que la puissance du moteur a considérablement diminué. L'économie réelle doit être calculée à partir des kW mesurés avant et après la modification. Par exemple, si la puissance moyenne d’entrée passe de 24 kW à 16 kW, la consommation annuelle d’électricité est réduite d’environ :

(24 − 16) × 6 000 = 48 000 kWh/an

Cet exemple montre également pourquoi mesurer la puissance réelle du moteur est plus utile que d'estimer les économies uniquement à partir de la capacité nominale du moteur.

Ne réduisez pas la vitesse en dessous des exigences du processus

L’optimisation énergétique ne signifie pas simplement ralentir autant que possible un ventilateur centrifuge industriel. Un débit d'air insuffisant peut entraîner une mauvaise capture des fumées, une concentration excessive de poussière, une instabilité de la pression du four, une surchauffe ou un non-respect des exigences environnementales.

Lors du réglage d'un ventilateur centrifuge industriel, les ingénieurs doivent établir un débit d'air et une pression minimum acceptables en fonction du processus réel. Pour une ventilation par aspiration locale par exemple, les performances de captage doivent rester adéquates au niveau de la hotte. Pour les applications de chaudière ou de fournaise, les exigences en matière de pression du four et de combustion peuvent être plus importantes que la simple réduction du débit d'air.

Inspecter le moteur, les roulements et la transmission

L’état mécanique affecte également l’efficacité d’un système de ventilateur centrifuge industriel. Des roulements usés, une mauvaise lubrification, un mauvais alignement de l'arbre, un glissement de la courroie, une tension incorrecte de la courroie et des problèmes d'accouplement peuvent augmenter les pertes mécaniques et les vibrations.

Pour les systèmes de ventilateurs centrifuges industriels entraînés par courroie, les techniciens doivent vérifier l’état et la tension de la courroie ainsi que l’alignement des poulies. Pour les configurations à entraînement direct, l'alignement de l'arbre, l'état des roulements et l'efficacité du moteur doivent être vérifiés. Un moteur consommant un courant anormal ne doit pas automatiquement être imputé au moteur ; une charge excessive du ventilateur, une résistance du système, une friction mécanique ou des conditions de fonctionnement peuvent en être la véritable cause.

Quand le remplacement du ventilateur a plus de sens

Dans certains cas, un ventilateur centrifuge industriel existant est fondamentalement surdimensionné ou possède une conception de turbine qui ne correspond pas au processus actuel. Si le ventilateur fonctionne en continu loin de sa zone de fonctionnement efficace, des ajustements répétés de la vitesse et de l'étranglement ne peuvent fournir qu'une solution partielle.

Un ventilateur centrifuge industriel de remplacement peut être envisagé lorsque le ventilateur existant présente une usure importante, une mauvaise efficacité aérodynamique, des matériaux inadaptés, une capacité de pression excessive ou une capacité nettement supérieure aux exigences réelles. Le remplacement doit être sélectionné en fonction du débit d'air et de la pression du système mesurés plutôt que de simplement correspondre à la puissance du moteur existant.

Une liste de contrôle pratique pour économiser l’énergie

Avant de modifier un ventilateur centrifuge industriel, les ingénieurs d'usine peuvent utiliser la séquence suivante :

Mesurez le débit d’air réel et la pression statique.

Enregistrez la puissance et le courant d’entrée du moteur.

Enregistrez la vitesse du ventilateur et la position du registre.

Inspectez la turbine pour déceler la poussière, la corrosion et l'usure.

Vérifiez les pertes de charge du filtre et du conduit.

Comparez les conditions de fonctionnement réelles avec la courbe de performance du ventilateur.

Déterminez si le ventilateur est surdimensionné.

Évaluez le contrôle de vitesse du VFD, le cas échéant.

Vérifiez le moteur, les roulements, les courroies, les accouplements et l'alignement de l'arbre.

Mesurez à nouveau le débit d'air, la pression et la puissance après modification.

L’approche la plus efficace consiste à traiter le ventilateur centrifuge industriel comme faisant partie de l’ensemble du système de traitement de l’air plutôt que comme une machine isolée. Dans de nombreuses usines, des économies significatives peuvent être réalisées grâce à un meilleur contrôle du point de fonctionnement, une résistance réduite du système, un nettoyage régulier de la turbine et une régulation appropriée de la vitesse sans remplacer immédiatement le ventilateur.

Pour les installations dotées d’équipements de ventilation ou d’échappement fonctionnant en continu, même une petite réduction de puissance peut se traduire par des économies annuelles substantielles. Un ventilateur centrifuge industriel correctement optimisé doit fournir uniquement le débit d'air et la pression requis par le processus, avec la consommation d'énergie la plus faible possible, tout en maintenant un fonctionnement sûr et stable.

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter