Nouvelles

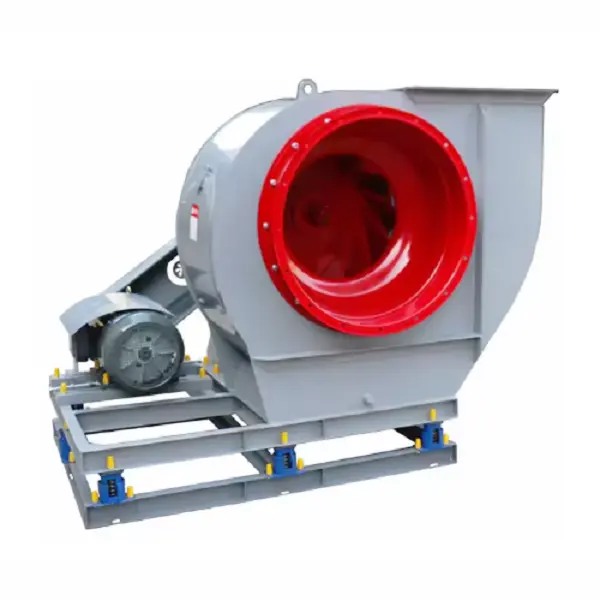
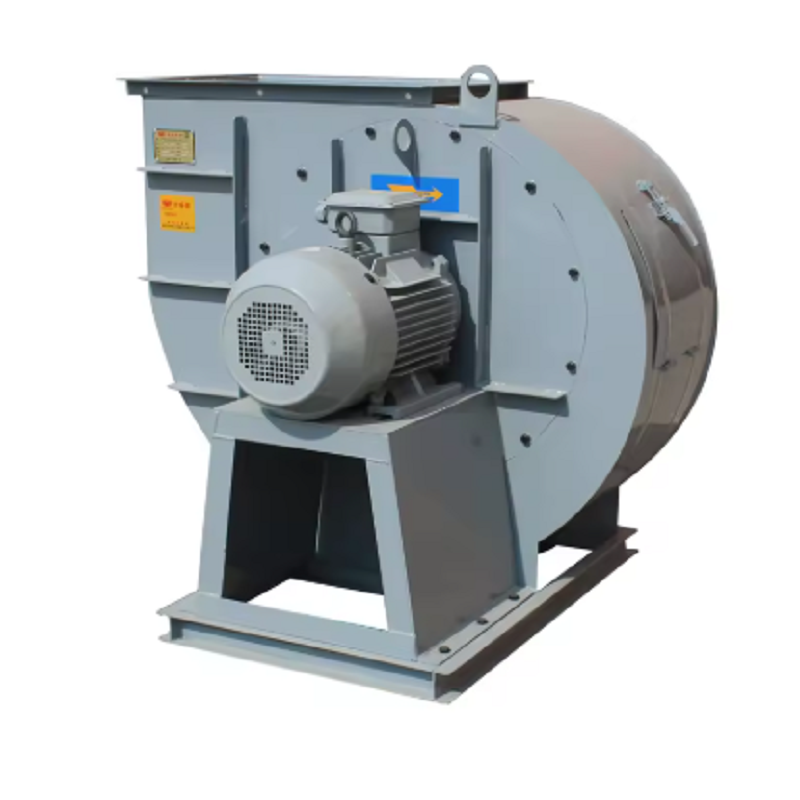
Ventilateurs centrifuges à haut rendement et à faible bruit pour une ventilation industrielle fiable

Une ventilation industrielle fiable ne consiste pas simplement à déplacer autant d’air que possible. Dans une usine en exploitation, le ventilateur doit fournir le débit d’air et la pression statique requis tout en maîtrisant la consommation d’énergie, les vibrations et les émissions acoustiques. C’est là que les ventilateurs centrifuges à haut rendement et à faible bruit deviennent particulièrement utiles. Une sélection appropriée commence par la résistance réelle du système et le point de service plutôt que de choisir un ventilateur uniquement en fonction de la puissance du moteur ou du débit d'air nominal.

Commencez par le point de service réel du ventilateur

Lorsque je sélectionne des ventilateurs centrifuges à haute efficacité et à faible bruit pour un projet de ventilation industrielle, j'établis d'abord le débit d'air requis et la pression totale du système. Le calcul doit inclure le frottement des conduits droits, les coudes, les registres, les filtres, les échangeurs de chaleur, les silencieux, les hottes et d'autres composants. Un ventilateur sélectionné uniquement pour 20 000 m³/h sans vérifier si le système nécessite 800 Pa ou 2 000 Pa peut facilement finir par fonctionner au mauvais point.

Par exemple, supposons qu'un système d'échappement d'atelier nécessite 20 000 m³/h à 1 800 Pa. Avant de sélectionner le ventilateur, je mesurerais ou calculerais la perte de pression de l'ensemble du système de conduits. Si la résistance réelle est de 2 100 Pa, la sélection d'un ventilateur basé sur 1 800 Pa laissera une marge de fonctionnement insuffisante. D'un autre côté, la sélection d'un ventilateur beaucoup plus grand simplement « pour des raisons de sécurité » peut éloigner le point de fonctionnement de la région de meilleur rendement et augmenter la consommation d'énergie et le bruit. La sélection du ventilateur doit donc être basée sur l'intersection de la courbe du ventilateur et de la courbe du système. 

Pourquoi l’efficacité et le bruit doivent être considérés ensemble

Une erreur courante consiste à traiter l’efficacité et le bruit comme deux spécifications complètement distinctes. En réalité, la vitesse du ventilateur, la conception de la turbine, la vitesse du flux d’air et le point de fonctionnement affectent les deux. Les ventilateurs centrifuges à haut rendement et à faible bruit atteignent normalement de meilleures performances acoustiques lorsque la conception aérodynamique permet d'atteindre le service requis sans vitesse de rotation excessive.

Pour le même débit d'air et la même pression, une turbine plus grande fonctionnant à une vitesse inférieure peut souvent réduire la vitesse de pointe et le bruit aérodynamique par rapport à une turbine plus petite et fonctionnant plus rapidement. Les turbines courbées vers l'arrière ou inclinées vers l'arrière sont fréquemment envisagées lorsque l'efficacité et le bruit sont importants, car leurs caractéristiques aérodynamiques peuvent permettre un fonctionnement efficace aux points de service industriel. 

N'utilisez pas de registre pour corriger une sélection de ventilateur incorrecte

Je constate souvent un problème pratique lors de la mise en service : le ventilateur produit un débit d'air considérablement supérieur à celui requis par le processus, de sorte que l'opérateur ferme partiellement le registre de refoulement. Même si cela peut réduire le débit d’air, cela ne constitue pas nécessairement la solution la plus économe en énergie.

Considérons un ventilateur conçu à l'origine pour 24 000 m³/h à 1 500 Pa, alors que le processus a en réalité besoin de 20 000 m³/h à environ 1 500 Pa. Si le ventilateur est entraîné par un VFD, la réduction de la vitesse peut être évaluée au lieu d'étrangler le système en permanence. Selon les relations d'affinité du ventilateur, le débit d'air varie approximativement avec la vitesse, la pression avec le carré de la vitesse et la puissance avec approximativement le cube de la vitesse. Par conséquent, une réduction de la vitesse de 1 000 tr/min à environ 833 tr/min donne une estimation du débit d'air de premier ordre d'environ 20 000 m³/h, bien que le point de fonctionnement final doive encore être vérifié par rapport à la courbe réelle du système.

C'est l'une des raisons pour lesquelles les ventilateurs centrifuges à haut rendement et à faible bruit fonctionnent particulièrement bien dans les applications où la demande de ventilation change au cours des différentes étapes de production. Au lieu de fonctionner continuellement à pleine vitesse et de dissiper l'excès de pression via un registre, le système de contrôle peut ajuster la vitesse du ventilateur en fonction de la demande du processus.

Cas pratique : Réduire le bruit dans un système d’échappement d’atelier

Voici une situation d’ingénierie typique. Un atelier de transformation des métaux a besoin d'environ 18 000 m³/h d'air évacué. Le ventilateur d'origine utilise une turbine relativement petite à vitesse de rotation élevée. Lors de la mise en service, le débit d'air mesuré est acceptable, mais les ouvriers signalent un bruit excessif à proximité de la salle des ventilateurs.

Plutôt que d'installer immédiatement un silencieux plus grand, je vérifierais d'abord cinq éléments : la vitesse de rotation du ventilateur, le point de fonctionnement, l'état du débit d'entrée, la disposition des conduits de sortie et les vibrations mécaniques. Une entrée partiellement bloquée, un coude pointu juste avant l'entrée ou une transition de décharge brusque peuvent créer des turbulences et un bruit supplémentaire même lorsque le ventilateur lui-même est correctement sélectionné.

Pour les ventilateurs centrifuges à haut rendement et à faible bruit, la première étape corrective doit consister à déterminer si le ventilateur peut remplir la même fonction à une vitesse inférieure avec une roue de taille appropriée. La deuxième étape consiste à inspecter la disposition des conduits. Si les conditions aérodynamiques sont mauvaises, une correction de la disposition d'entrée ou de sortie peut parfois améliorer la situation sans changer le ventilateur lui-même. Le bruit doit donc être traité comme un problème système plutôt que comme une simple spécification de la plaque signalétique du ventilateur. Vérifiez la puissance sonore au lieu de regarder uniquement les dB(A)Lorsque vous spécifiez des ventilateurs centrifuges à haut rendement et à faible bruit, je recommande de demander au fabricant exactement comment la valeur sonore a été obtenue. Un seul chiffre de « 65 dB(A) » ne suffit pas pour une spécification industrielle sérieuse, car la pression acoustique dépend de la distance de mesure, de l'acoustique de la pièce, des conditions d'installation et du bruit de fond.

Pour un projet avec des exigences acoustiques strictes, il est plus utile de demander des données de puissance acoustique et, le cas échéant, des informations sur la bande d'octave. L'AMCA propose des procédures et des programmes de certification dédiés couvrant les performances aérodynamiques et sonores des ventilateurs, notamment l'AMCA 210 pour les tests aérodynamiques et l'AMCA 300/301 pour les tests et l'évaluation sonores.

Cela devient important lorsque le ventilateur est installé à proximité de bureaux, de salles de contrôle, de laboratoires ou de zones de production occupées. Un ventilateur qui semble silencieux dans un environnement de test ouvert en usine peut produire un niveau de bruit perçu complètement différent après une installation dans une salle d'équipement réfléchissante.

Faites attention aux conduits d’entrée et de sortie

Même les ventilateurs centrifuges à haute efficacité et à faible bruit bien conçus peuvent fonctionner mal si les conduits connectés créent des turbulences excessives. Dans les installations pratiques, je vérifie la distance entre l’entrée du ventilateur et le coude, le réducteur, le registre ou la connexion de dérivation le plus proche.

Par exemple, si un coude est installé immédiatement en amont de l’entrée du ventilateur, le flux d’air entrant dans la turbine peut devenir très inégal. Le ventilateur peut toujours produire le débit d’air moyen requis, mais la perte de pression, les vibrations et le bruit peuvent augmenter. Des problèmes similaires peuvent survenir au niveau de la décharge lorsqu'une transition brusque provoque une séparation du flux.

C'est pourquoi l'installation d'un ventilateur doit être considérée comme un système aérodynamique complet. La courbe du ventilateur représente le ventilateur dans des conditions de test définies ; le système installé introduit des pertes et des effets système supplémentaires qui doivent être pris en compte lors de l'ingénierie. La sélection de la configuration du variateur en fonction de la configuration ApplicationDrive est une autre considération importante. Les ventilateurs centrifuges à entraînement direct, à haut rendement et à faible bruit, éliminent les courroies et les poulies, réduisant ainsi la maintenance liée aux courroies et les pertes mécaniques. Ils sont particulièrement intéressants lorsque la vitesse de fonctionnement requise est relativement fixe.

Les ventilateurs entraînés par courroie restent utiles lorsqu'un réglage de la vitesse ou une flexibilité mécanique est requis. Les rapports des poulies peuvent être modifiés lors de la mise en service, mais la tension de la courroie, l'alignement, l'état des roulements et l'usure de la courroie doivent alors faire partie du programme de maintenance. Si un VFD est utilisé, le moteur et le système d'entraînement doivent également être vérifiés sur la plage de vitesse prévue plutôt que de supposer que chaque moteur standard peut fonctionner indéfiniment à n'importe quelle fréquence.

L'efficacité doit être vérifiée au point de fonctionnement réel

Une autre erreur pratique consiste à comparer les ventilateurs uniquement en fonction de leur valeur d'efficacité maximale. Un ventilateur peut avoir une excellente efficacité maximale mais fonctionner très loin de ce point dans l'installation réelle du client.

Par exemple, imaginez deux ventilateurs centrifuges à haut rendement et à faible bruit. Le ventilateur A atteint son efficacité maximale à 20 000 m³/h et 1 800 Pa, tandis que le ventilateur B atteint son efficacité maximale à 26 000 m³/h et 1 800 Pa. Si l'installation n'a besoin en permanence que de 20 000 m³/h, le ventilateur A peut être mieux adapté à la fonction réelle, en supposant que d'autres spécifications conviennent. La comparaison correcte doit donc utiliser le point de service réel, et non le chiffre d'efficacité global.

Cela explique également pourquoi des marges de sécurité excessives peuvent devenir contre-productives. Le surdimensionnement du ventilateur peut augmenter le coût initial, la taille du moteur, les exigences de limitation et le bruit de fonctionnement tout en éloignant le ventilateur de sa meilleure zone de fonctionnement. Mise en service : établir une base de référence avant de remettre le ventilateur

Après avoir installé des ventilateurs centrifuges à haute efficacité et à faible bruit, je recommande d'enregistrer une référence de mise en service plutôt que de simplement vérifier si le ventilateur démarre correctement.

Au minimum, j'enregistrerais :

Flux d'air

Pression statique ou totale du ventilateur

Tension du moteur

Courant moteur

Vitesse du ventilateur

Température des roulements

Vibration globale

Température de l'air ambiant et de l'air de traitement

Niveau de bruit aux emplacements de mesure définis

Par exemple, si le ventilateur mis en service fonctionne à 20 000 m³/h, 1 800 Pa, 980 tr/min, le courant et les vibrations mesurés du moteur doivent être documentés. Six mois plus tard, si le débit d'air est tombé à 18 000 m³/h alors que la vitesse reste inchangée, l'équipe de maintenance dispose d'un point de référence pour enquêter sur la charge du filtre, le blocage des conduits, la position du registre, le glissement de la courroie, l'accumulation de la roue ou les changements de résistance du système.

La maintenance est toujours importante après avoir choisi un ventilateur à haute efficacité

L'efficacité des ventilateurs centrifuges à haut rendement et à faible bruit ne peut pas être maintenue par la seule conception du ventilateur. L'accumulation de poussière sur la turbine peut modifier l'équilibre du rotor et les performances aérodynamiques. Des boulons de fondation desserrés peuvent créer des vibrations mécaniques. Des courroies mal alignées peuvent augmenter les charges sur les roulements, tandis que des roulements détériorés peuvent introduire à la fois des vibrations et du bruit.

Pour les applications industrielles poussiéreuses, je recommande d'établir un intervalle d'inspection basé sur les conditions de fonctionnement réelles plutôt que d'utiliser une période calendaire arbitraire. Lors de l'inspection, vérifiez la propreté de la turbine, l'état des pales, l'état de l'arbre, la température des roulements, les vibrations des roulements, la tension de la courroie, l'alignement de l'accouplement et les fixations des fondations.

Si le ventilateur devient sensiblement plus bruyant après plusieurs mois de fonctionnement, je ne supposerais pas immédiatement que la conception aérodynamique a échoué. Le déséquilibre mécanique, la détérioration des roulements, les dépôts sur la roue, les composants desserrés et les changements dans la résistance des conduits doivent tous être vérifiés systématiquement.

Une liste de contrôle de sélection pratique

Avant de commander des ventilateurs centrifuges à haut rendement et à faible bruit, je confirmerais les informations suivantes auprès du fournisseur :

Débit d'air requis en m³/h ou CFM.

Pression statique ou totale requise en Pa ou en po d'eau.

Température et densité de l'air.

Poussière, humidité, gaz corrosifs ou autres contaminants.

Vitesse de fonctionnement requise.

Puissance du moteur, tension, fréquence et classe d'efficacité.

Disposition à entraînement direct ou à entraînement par courroie.

Plage de fonctionnement du VFD, le cas échéant.

Niveau sonore maximum admissible et méthode de mesure.

Matériau de la turbine et matériau du boîtier.

Courbe de performance du ventilateur.

Efficacité au point de service réel.

Exigences en matière de vibrations et d’équilibrage.

Orientation d'installation et dimensions des conduits.

Exigences d’accès et de remplacement pour la maintenance.

L'objectif n'est pas simplement d'acheter un ventilateur annoncé comme étant « à haut rendement » ou « à faible bruit ». Le véritable objectif est de sélectionner un ventilateur qui fonctionne de manière efficace et acoustique au sein du système de ventilation industriel actuel.

Conclusion

Les ventilateurs centrifuges à haute efficacité et à faible bruit peuvent fournir un équilibre pratique entre les performances du flux d'air, la consommation d'énergie, le contrôle acoustique et la fiabilité à long terme. La clé n’est pas un seul composant ou une seule spécification. La taille du ventilateur, la géométrie de la turbine, la vitesse de rotation, la résistance du système, la conception des conduits, la disposition de l'entraînement, la sélection du moteur et la maintenance influencent tous le résultat final.

D'après mon expérience, l'approche la plus fiable est simple : définir le point de fonctionnement avec précision, calculer la résistance complète du système, sélectionner le ventilateur à proximité de sa zone de fonctionnement efficace, contrôler la vitesse lorsque le processus nécessite un débit d'air variable et vérifier le débit d'air, la pression, les vibrations, la température, la puissance et le bruit lors de la mise en service. Cette approche transforme un « ventilateur à faible bruit » d'une description marketing en un résultat technique mesurable.

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter