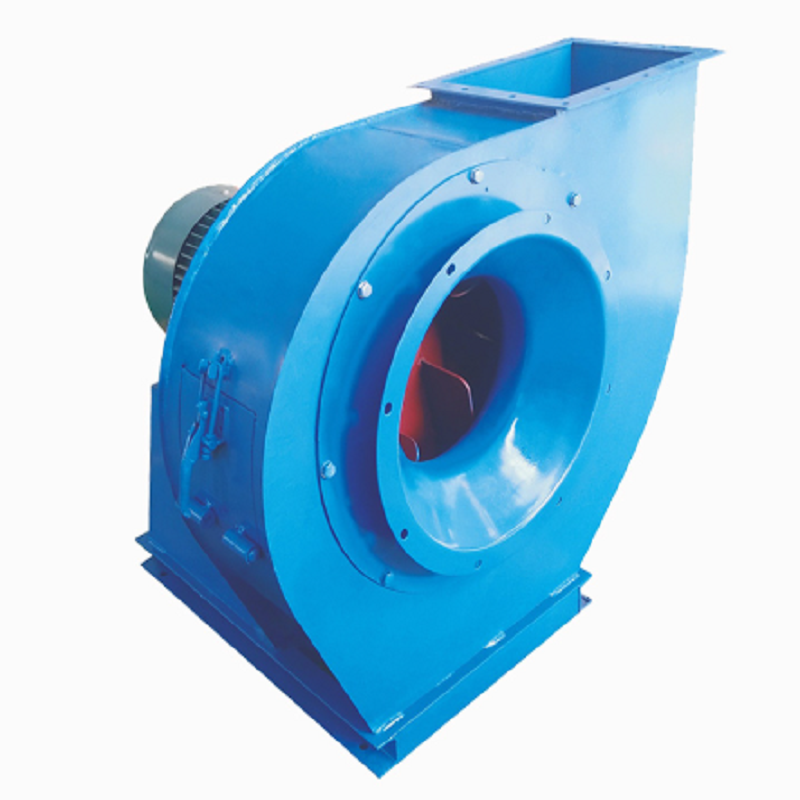
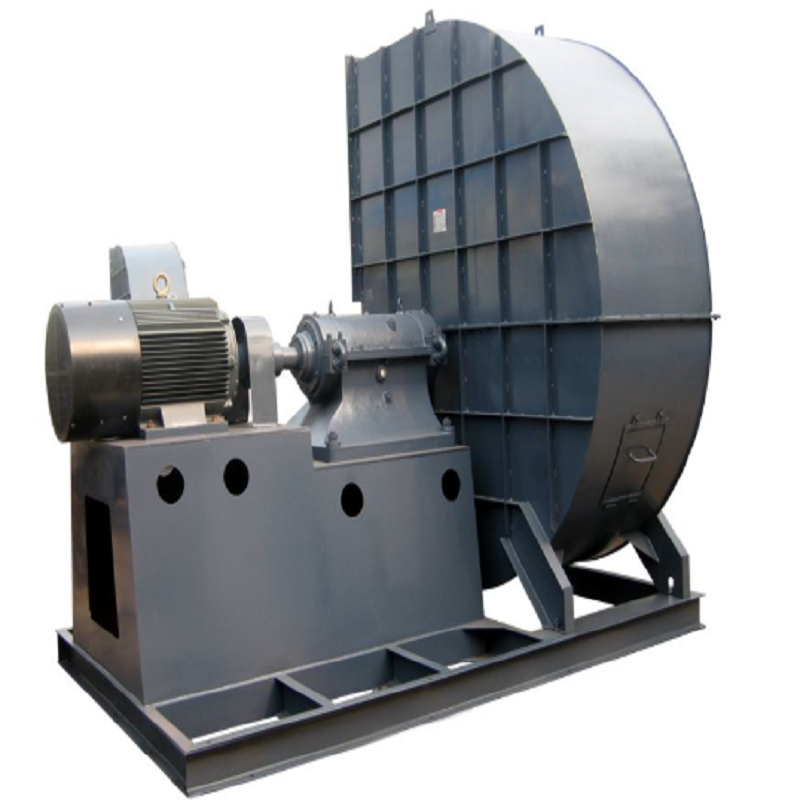
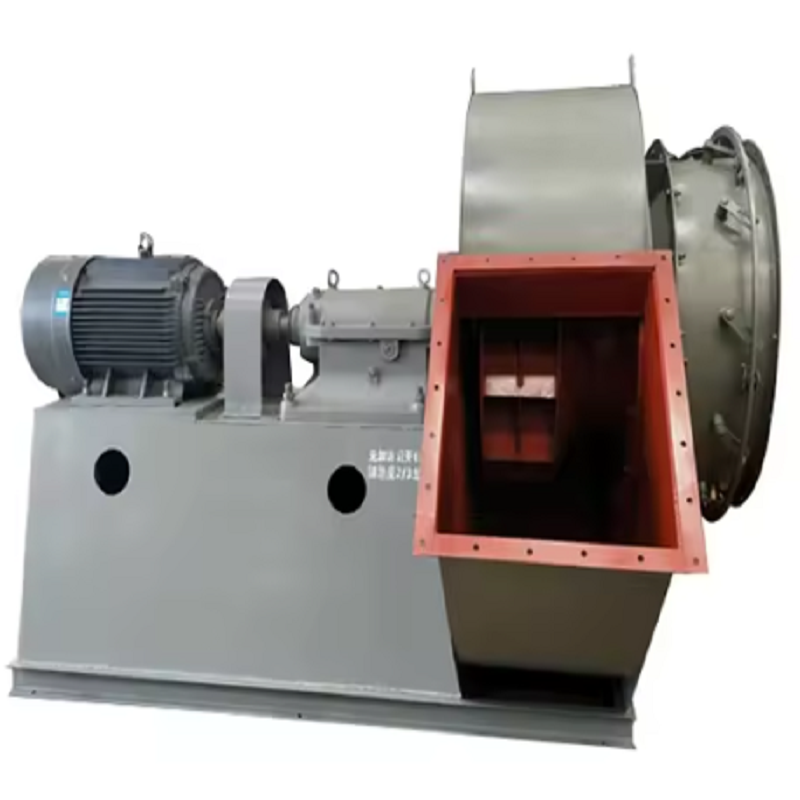
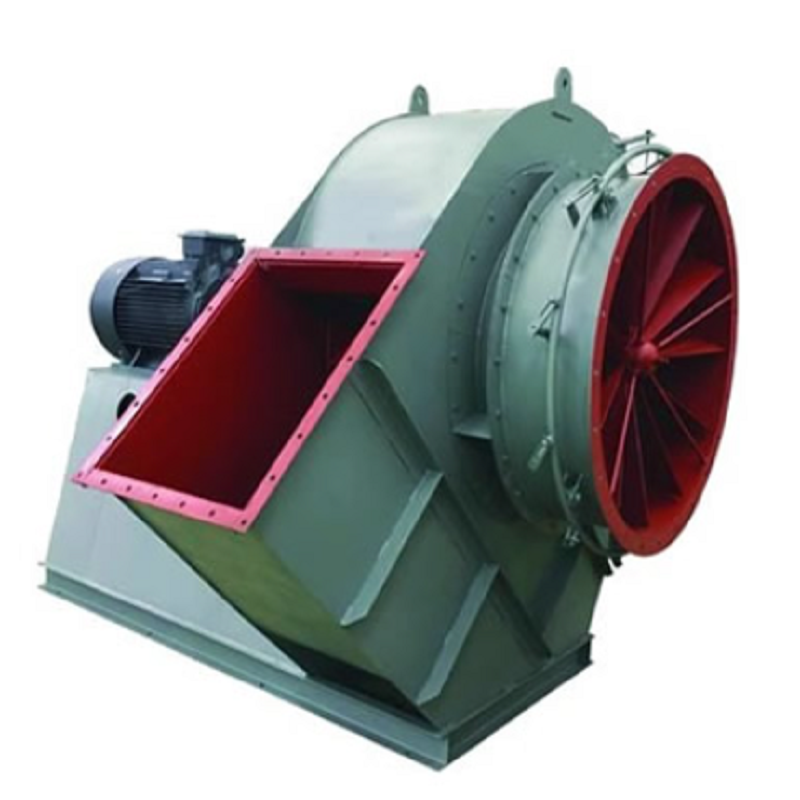
Dans un système de ventilation à air pur, le choix d’un ventilateur centrifuge est relativement simple. Les processus industriels très poussiéreux sont différents. La poussière de ciment, les fines minérales, les cendres de charbon, les particules de bois, le clinker et d'autres matériaux abrasifs peuvent avoir un impact continu sur la roue et le boîtier. Au fil du temps, cela peut provoquer une érosion des pales, une accumulation de matériaux, des vibrations, une réduction du débit d'air et des arrêts inattendus.
C’est là que les ventilateurs centrifuges robustes deviennent importants. Ce ne sont pas simplement des versions plus grandes des ventilateurs industriels standards. La conception de leur roue, la sélection des matériaux, la disposition de l'arbre, la configuration des roulements, la protection contre l'usure et le point de fonctionnement doivent être pris en compte en fonction des conditions réelles du processus.
L’une des premières erreurs lors de la sélection d’un ventilateur consiste à s’intéresser uniquement au débit d’air et à la pression.
Par exemple, un client peut spécifier :
Débit d'air : 20 000 m³/h
Pression statique : 3 000 Pa
Température : 80°C
A première vue, ces trois valeurs semblent suffisantes pour sélectionner un ventilateur. Ce n’est pas le cas.
Si le gaz contient 30 à 50 g/m³ de poussière minérale abrasive, les exigences mécaniques peuvent être complètement différentes de celles d'un ventilateur traitant de l'air pur. La taille des particules, la dureté, la teneur en humidité et le fait que le ventilateur soit installé avant ou après le dépoussiéreur peuvent tous affecter la conception finale.
Pour les ventilateurs centrifuges robustes, l’état de la poussière doit donc être traité comme un paramètre de conception de base plutôt que comme un détail facultatif. La concentration de poussière et les caractéristiques des particules affectent directement l'usure prévue et la configuration appropriée de la roue.
Il n'existe pas de modèle de turbine unique idéal pour chaque application poussiéreuse. Pour l'air fortement contaminé, les conceptions à pales radiales sont généralement envisagées car les pales droites sont moins sujettes à l'accumulation de matériaux et peuvent tolérer un service abrasif. L'Institut national américain pour la sécurité et la santé au travail identifie également les ventilateurs centrifuges à pales radiales comme étant adaptés aux fortes charges de poussière en raison de leur résistance à l'abrasion et de leur tendance réduite à l'accumulation de matériaux.
Les turbines courbées vers l'arrière ou inclinées vers l'arrière peuvent offrir un rendement plus élevé, mais elles nécessitent un examen plus attentif lorsque de grandes quantités de particules passent directement à travers le ventilateur. Si le ventilateur est installé en aval d’un dépoussiéreur efficace, la charge plus faible en particules peut rendre ces conceptions plus pratiques.
Dans les applications sévères, les ventilateurs centrifuges robustes peuvent également utiliser des pales renforcées, des doublures d'usure remplaçables, des matériaux résistants à l'abrasion ou des bords d'attaque spécialement protégés. Ces mesures augmentent le coût initial, mais elles peuvent être beaucoup moins coûteuses que le remplacement d'une roue tous les quelques mois.
La position du ventilateur peut modifier considérablement la charge mécanique exercée sur l'équipement. Envisagez un système de dépoussiérage à manches. Si le ventilateur est installé en aval du filtre, la plupart des particules abrasives ont déjà été éliminées avant que l'air n'atteigne la turbine. Le ventilateur doit encore surmonter la chute de pression du filtre chargé, des conduits, des registres et des autres équipements, mais l'érosion directe des particules est réduite.
Si le ventilateur est installé en amont du collecteur, la turbine traite directement le gaz chargé de poussière. Dans cet arrangement, la dureté, la concentration, la distribution granulométrique et l’accumulation des particules deviennent beaucoup plus importantes.
Cette distinction doit être confirmée avant de sélectionner des ventilateurs centrifuges robustes. Un ventilateur qui fonctionne bien du côté propre d'un filtre peut ne pas avoir la même durée de vie lorsqu'il est utilisé du côté sale.
Un autre problème courant est la sélection du ventilateur en fonction de la perte de pression d’un seul équipement.
Les exigences réelles en matière de pression du ventilateur doivent normalement prendre en compte l'ensemble du système :
Pression requise du ventilateur = pertes de hotte + frottement des conduits + coudes et dérivations + résistance du séparateur + résistance du filtre + pertes en sortie + marge de fonctionnement
Par exemple, supposons qu’un système de dépoussiérage industriel possède :
Pertes hotte et entrée : 450 Pa
Pertes en conduit et coude : 700 Pa
Résistance aux cyclones : 900 Pa
Résistance du filtre à manches : 1 600 Pa
Pertes en sortie et en pile : 350 Pa
La résistance totale est déjà d'environ 4 000 Pa avant de considérer une éventuelle marge de conception supplémentaire.
La sélection d'un ventilateur basée sur une estimation de 2 500 à 3 000 Pa pourrait entraîner un débit d'air insuffisant dans les conditions de fonctionnement réelles.
C'est pourquoi les ventilateurs centrifuges robustes doivent être sélectionnés en fonction de la courbe de résistance complète du système plutôt que de simplement faire correspondre le débit d'air demandé par le client à un modèle du catalogue.
Prenons l’exemple d’une cimenterie nécessitant environ 25 000 m³/h d’air évacué provenant d’un processus de broyage. Le ventilateur d'origine a été sélectionné principalement en fonction du débit d'air et de la puissance du moteur.
Après plusieurs mois de fonctionnement, les techniciens ont constaté trois problèmes :
Les vibrations du ventilateur ont progressivement augmenté.
Le débit d’air a diminué.
La turbine présentait une usure évidente près de l’entrée de la pale et de la section extérieure.
L'inspection a montré que le ventilateur manipulait de la poussière de ciment abrasive avant l'étape de filtration finale. La poussière avait usé les surfaces des pales de manière inégale, modifiant l'équilibre du rotor. Dans le même temps, l’accumulation de poussière a augmenté la résistance effective du système.
La solution n’était pas simplement d’installer un moteur plus gros.
L’équipe d’ingénierie a d’abord confirmé le débit d’air et la pression réels, puis a examiné la concentration de poussière et les caractéristiques des particules. Une configuration de turbine plus résistante à l'abrasion a été sélectionnée et les zones vulnérables ont été renforcées par une protection contre l'usure remplaçable.
La leçon importante est que l’augmentation de la puissance du moteur ne résout pas l’usure mécanique. Le ventilateur doit d'abord être adapté au processus réel.
Pour des applications telles que le broyage du ciment, la manipulation du clinker, l'exploitation minière et le traitement des minéraux, les ventilateurs centrifuges robustes doivent être évalués du point de vue aérodynamique et mécanique.
Ajouter partout des matériaux résistants à l’usure n’est pas toujours la meilleure solution.
Une approche plus pratique consiste à identifier les zones recevant le plus grand impact de particules.
Selon l'application, ces domaines peuvent inclure :
Bords d’attaque des pales de la turbine
Surfaces des lames
Plaque arrière de la turbine
Section d'entrée du boîtier
Boîtier de défilement
Zones de virage sujettes à l’abrasion
Les plaques d'usure remplaçables peuvent être utiles lorsqu'un accès pour la maintenance est disponible. Une fois que la plaque d'usure atteint sa limite de service, les techniciens peuvent remplacer le composant de protection au lieu de remplacer le boîtier complet.
Pour les applications particulièrement abrasives, les fabricants peuvent également utiliser de l'acier résistant à l'abrasion, des lames renforcées à revêtement dur ou des revêtements remplaçables. La solution correcte dépend de la dureté des particules, de leur vitesse, de leur concentration et des heures de fonctionnement prévues.
L’objectif n’est pas d’alourdir inutilement chaque composant. Le but est de mettre la bonne protection au bon endroit.
Un client envoie parfois une demande disant :
"Nous avons besoin d'un ventilateur centrifuge de 160 kW."
Ces informations ne sont pas suffisantes pour sélectionner correctement les ventilateurs.
Un moteur de 160 kW peut être utilisé avec de nombreuses combinaisons de ventilateurs différentes en fonction du débit d'air, de la pression, de la vitesse, de la température du gaz, de la densité du gaz, de l'efficacité et de la disposition de la transmission.
Pour une application très poussiéreuse, le fournisseur doit normalement demander au moins :
Débit d'air requis
Pression statique ou totale
Température normale du gaz
Température maximale du gaz
Concentration de poussière
Type de poussière et caractéristiques des particules
Composition du gaz
Conditions d'entrée et de sortie du ventilateur
Position d'installation du ventilateur
Heures d'ouverture requises
Tension et fréquence du moteur
Altitude requise, le cas échéant
Limites d’espace et de maintenance
Ces paramètres permettent de sélectionner le ventilateur à partir du point de fonctionnement réel plutôt qu'à partir de la seule puissance du moteur.
Même un ventilateur correctement conçu peut fonctionner mal si les conditions du système changent.
Après la mise en service, les techniciens doivent enregistrer :
Régime du ventilateur
Flux d'air
Pression statique
Courant moteur
Puissance du moteur
Température des roulements
Vibration
Température du gaz
Supposons que le point de conception initial soit de 20 000 m³/h à 3 500 Pa. Après l’installation, les mesures indiquent 24 000 m³/h à seulement 2 800 Pa.
Cette différence mérite une enquête.
Les causes possibles incluent une résistance du système plus faible que prévu, la position du registre, des modifications des conduits, l'état du filtre, une vitesse de ventilateur incorrecte ou un calcul du système d'origine inexact.
Si le ventilateur tourne au-dessus de son point de fonctionnement prévu, le courant du moteur peut également augmenter. Dans cette situation, le simple fait de fermer un registre sans comprendre le système peut masquer le véritable problème.
Pour les amateurs industriels poussiéreux, la maintenance ne doit pas dépendre uniquement d’un calendrier fixe.
Une meilleure approche consiste à surveiller les tendances.
Par exemple, si les vibrations sont restées autour de 3 mm/s pendant plusieurs mois et augmentent soudainement jusqu'à 5 mm/s, les techniciens doivent enquêter avant que le ventilateur n'atteigne une défaillance grave.
Les points d’inspection utiles comprennent :
Usure de la roue
Érosion inégale de la lame
Accumulation de poussière
État des roulements
Alignement des arbres
État d'accouplement
Boulons de fondation
Tension de la courroie, si entraînée par courroie
Usure du boîtier
Connexions d'entrée et de sortie
L’accumulation de poussière sur la roue est particulièrement importante. Une accumulation inégale peut créer un déséquilibre du rotor même lorsque la roue d'origine était équilibrée dynamiquement.
Toutes les poussières ne se comportent pas comme une poudre minérale sèche.
L'humidité peut faire adhérer de fines particules à la turbine. Au fil du temps, cela peut produire des dépôts inégaux et des vibrations.
Par exemple, un ventilateur manipulant des matières sèches peut fonctionner normalement pendant des mois. Si la température du processus descend en dessous du point de rosée, de la condensation peut se produire à l'intérieur du système. La poussière devient alors collante et commence à s'accumuler sur le rotor.
Dans ce cas, le simple fait d’augmenter la résistance à l’usure du matériau de la lame ne résoudra peut-être pas le problème.
La solution technique peut nécessiter un meilleur contrôle de la température, une meilleure isolation, un meilleur drainage, des modifications du processus ou une conception de turbine moins susceptible à l'accumulation.
C'est une autre raison pour laquelle les ventilateurs centrifuges robustes doivent être sélectionnés en fonction du processus réel plutôt qu'en fonction du seul nom de la poussière.
Avant de commander un ventilateur robuste pour un procédé poussiéreux, je recommande de confirmer les informations suivantes auprès de l'ingénieur du procédé :
Performances aériennes
Débit d'air : m³/h, CFM ou m³/s
Pression statique ou pression totale
Point de service de conception
Conditions de fonctionnement minimales et maximales
État du gaz
Température normale
Température maximale
Composition du gaz
Densité
Humidité
État de la poussière
Type de poussière
Concentration
Taille des particules
Dureté des particules
Teneur en humidité
Caractéristiques collantes ou abrasives
Construction du ventilateur
Type de turbine
Matériel
Protection contre l'usure
Diamètre de l'arbre
Disposition des roulements
Disposition du lecteur
Accès aux inspections
Système électrique
Puissance du moteur
Tension
Fréquence
Méthode de démarrage
Fonctionnement RPM ou VFD requis
Installation
Position du ventilateur par rapport au dépoussiéreur
Orientation entrée et sortie
Diamètre du conduit
Espace d'installation disponible
Autorisation d'entretien
Conditions ambiantes
Une fiche technique complète au début du projet peut éviter bien des problèmes par la suite.
Les applications industrielles très poussiéreuses sont difficiles pour les ventilateurs car le problème ne se limite pas au flux d’air. L'abrasion, l'accumulation de matériaux, la température, la résistance du système, les vibrations et les exigences de maintenance interagissent les unes avec les autres.
Les ventilateurs centrifuges robustes adaptés doivent donc être sélectionnés en fonction des conditions réelles du processus. Un moteur plus puissant ne suffit pas à rendre un ventilateur robuste, et un boîtier plus épais ne garantit pas à lui seul une longue durée de vie.
Pour les cimenteries, les opérations minières, le traitement de la biomasse, la manipulation du charbon, le traitement des métaux, les systèmes de broyage et la collecte de poussière industrielle, l'approche la plus fiable consiste à commencer par le point de service complet et les caractéristiques de la poussière, puis à déterminer le type de roue, le matériau, la protection contre l'usure, la disposition d'entraînement et la configuration du moteur.
Cette approche peut nécessiter davantage de travaux d'ingénierie avant de passer la commande, mais elle coûte généralement beaucoup moins cher que le remplacement répété de la turbine, les vibrations excessives, les temps d'arrêt inattendus et la mauvaise collecte de poussière après l'installation.